在当前工商业屋顶光伏项目快速推进的背景下,分布式光伏配件成为保障系统稳定运行的关键环节。这类配件不但要适配多样化的屋顶结构,如彩钢瓦、水泥屋面或轻型钢结构,还需在安装便捷性与长期耐候性之间取得平衡。针对分布式场景中常见的空间受限、荷载敏感等问题,优良的配件设计通常强调模块化组合与免现场加工特性,从而缩短施工周期并降低对原有建筑结构的影响。尤其在老旧厂房改造项目中,在经结构评估后,常可无需额外加固即可完成光伏系统部署,成为业主关注的主要优势。优良的配件设计还需兼容有框与无框组件,支持横向或竖向排布,同时满足抗风压80m/s、雪载1.6kN/m²等严苛环境要求。表面处理工艺如阳极氧化或锌镍合金涂层,则有效提升在潮湿、盐雾等复杂气候下的防腐能力。宁波宇达光伏科技有限公司提供涵盖导轨、夹具、压块及接地系统的分布式光伏配件,依托标准化接口与定制化方案,助力EPC企业高效交付项目。光伏配件怎么用可以参考产品安装手册,正确的使用方法能保障配件性能,避免安全隐患。宁波光伏配件一站式解决方案
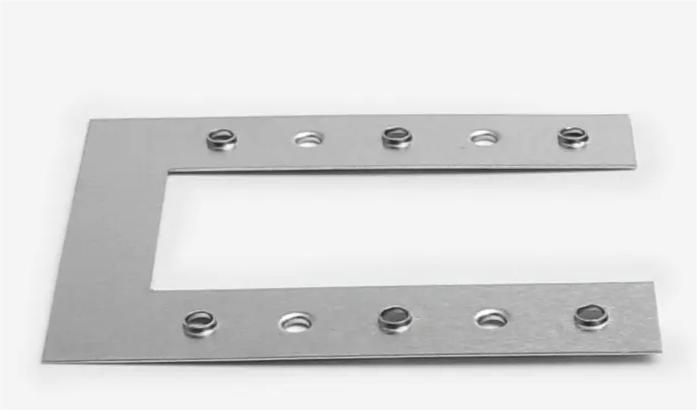
光伏配件安装需按步骤有序推进,确保结构安全与功能实现。首先根据屋顶类型确定支架形式——彩钢瓦用夹具,水泥顶用底座,BIPV则铺设集成水槽。放线定位后,沿檩条方向安装主梁,用水平仪校准坡度,保证排水顺畅。次梁按组件尺寸间距固定,孔位对齐后用螺栓紧固,扭矩值参照技术手册。压块从组件边框两侧卡入,留出1至2毫米热胀间隙,再锁紧螺栓。接地线沿导轨敷设,每6米用接地片跨接,末端接入建筑防雷网。全程避免蹬踏导轨或强行敲击配件。安装完成后检查所有连接点是否牢固,无松动或错位。宁波宇达光伏科技有限公司提供图文安装指南与节点大样图,支持规范施工。太阳能光伏配件一站式解决方案想知道光伏配件都有什么可以参考行业名录,从支架到连接件,各类配件各司其职缺一不可。
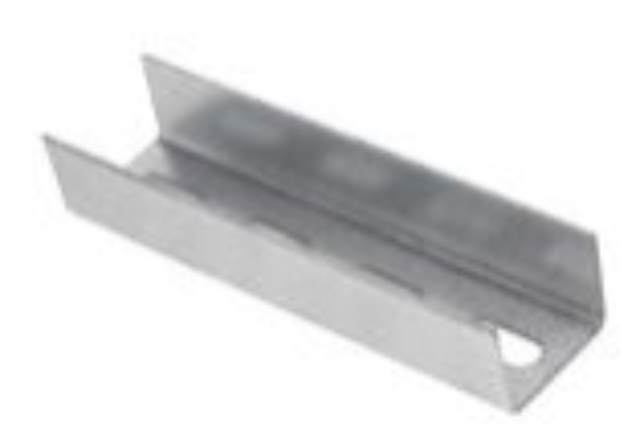
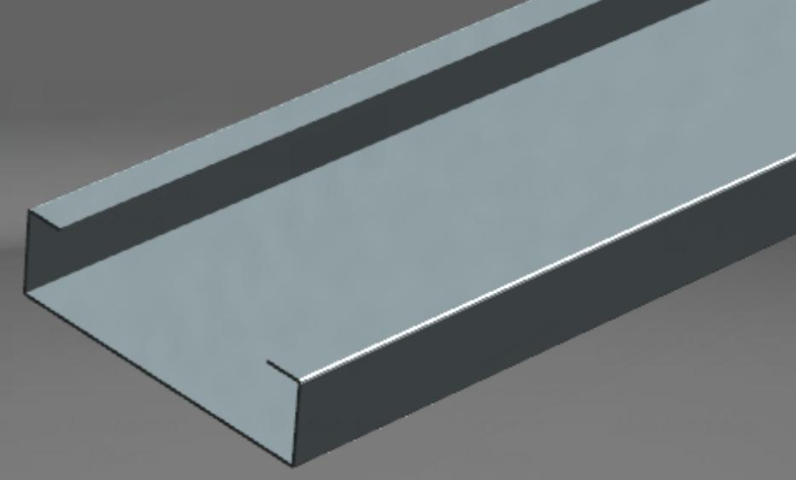
光伏配件的加工过程融合了精密金属成型与表面防护技术,以确保在户外严苛环境下长期稳定运行。主流工艺始于原材料开卷校平,随后根据设计图纸进行数控冲孔、激光切割或辊压成型——例如C型钢导轨通过连续辊压机一次成型,保证全长直线度误差小于1.5mm/m;压块、夹具等复杂件则多采用多工位冲压,实现高效率与尺寸一致性。关键受力部位如螺栓孔周边常做去毛刺与倒角处理,防止应力集中。焊接件(如三角连接件)采用机器人CO₂保护焊,焊缝经打磨后整体热浸镀锌,锌层厚度不低于80微米。铝合金配件则通过挤压加T5时效处理提升强度,并进行阳极氧化着色以增强耐候性。所有工序均在ISO质量管理体系下执行,成品需经过盐雾测试、拉力试验及尺寸抽检。宁波宇达光伏科技有限公司拥有从下料、成型到表面处理的全流程生产线,可按项目需求灵活调整工艺参数,保障配件性能与交付周期。
配件对系统效率的影响发电效率优化支架通过动态调整角度,使光伏板始终垂直于阳光,在高纬度地区效果明显。高透光率玻璃与低电阻焊带减少能量损耗,双玻组件(前后均采用玻璃封装)可提升发电量5%-10%。成本与可靠性平衡支架成本占系统总成本10%-15%,但影响发电效率30%以上。铝合金支架耐腐蚀性强,适合沿海地区;钢支架成本低,适用于大型电站。质优接线盒与电缆可降低故障率,减少运维成本。例如,POE胶膜封装组件的抗PID(电势诱导衰减)性能优于EVA。正规光伏配件经过严格的质量检测,各项指标都符合行业标准,能为光伏系统稳定运行保驾护航。
面对潮湿、盐雾或工业大气环境,光伏配件的防腐能力直接影响系统寿命。常见做法是在碳钢基材上覆盖热镀锌层,厚度不低于80微米;在腐蚀更严苛的区域,则采用镀铝锌(含55%铝)或锌镍合金电镀层,后者通过阴极保护机制延缓基材氧化。不锈钢配件多选用SUS304材质,适用于近海或化工厂周边项目。所有金属接触面避免异种金属直接搭接,防止电化学腐蚀。安装时,切割或钻孔部位需补涂富锌漆,恢复防护连续性。配件设计尽量减少缝隙和积水区域,降低腐蚀风险。定期巡检中若发现白锈或点蚀,应及时处理。宁波宇达光伏科技有限公司提供多种防腐等级的配件选择,依据环境类别匹配合适表面处理工艺。光伏配件的重量影响运输和安装成本,轻量化且耐腐性强的配件更受市场欢迎。宁波光伏配件
调节螺栓助力轻松调整支架角度,追逐阳光,提升发电效率。宁波光伏配件一站式解决方案
光伏配件生产从原材料检验开始,冷轧钢卷或铝棒需符合基础力学标准。随后进入成型阶段——C型钢通过连续辊压机一次成型,保证全长直线度;复杂件如夹具采用多工位冲压,实现高效率与尺寸一致性。焊接件由自动化设备完成,焊缝经打磨后整体热浸镀锌,锌层厚度不低于80微米。铝合金件经挤压、时效处理后再做阳极氧化。关键控制点包括冲压毛刺高度、折弯角度公差及镀锌均匀性。成品需通过盐雾试验、拉力测试及尺寸抽检。整个流程在质量管理体系下运行,确保批次间性能稳定。宁波宇达光伏科技有限公司拥有从下料到表面处理的完整产线,保障配件制造过程可控。宁波光伏配件一站式解决方案
宁波宇达光伏科技有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。